好拼购科技工厂装配工艺优化策略与实践
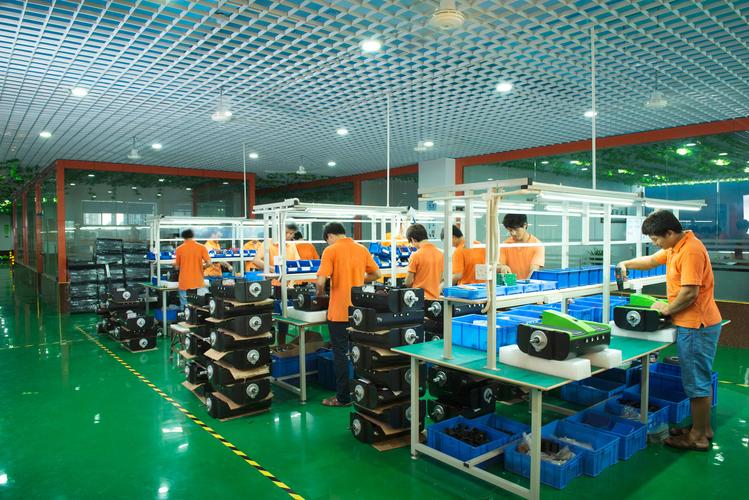
在智能制造浪潮下,好拼购科技作为一家快速发展的科技企业,其工厂装配环节的效率与质量直接影响着产品交付能力和市场竞争力。装配工艺作为连接设计与成品的核心环节,必须从标准化、自动化、信息化和人员管理等多个维度系统优化。以下结合好拼购科技的实际生产场景,提出一套可落地的装配工艺改进方案。
一、装配工艺现状与核心问题
好拼购科技的工厂装配以多品种、小批量为主,存在工艺文件更新滞后、工装定位精度不足、过程数据不可追溯等问题。具体表现为:装配节拍波动大,返修率高于行业平均水平;关键工序依赖熟练工经验,新人上岗周期长;物料配送与装配工位脱节,导致线边库存积压或停线待料。
二、装配工艺标准化建设
- 工艺文件体系化:针对好拼购主打产品的装配流程,编制三级工艺文件——工序卡、作业指导书和检验规范。每份作业指导书采用图文+视频二维码形式,明确装配顺序、扭矩值、间隙公差和自检要求,确保同一工位不同操作者的一致性。
- 工装夹具模块化:根据产品族分类,设计快换工装底板和定位销系统,更换产品型号时只需更换定位模块,换型时间从原来的40分钟压缩至10分钟以内。
- 工艺验证闭环:新工艺或变更工艺必须经过小批量试产验证,收集装配节拍、一次合格率和力矩数据,验证通过后方可批量导入。
三、装配线布局与物流优化
采用U型装配线布局,将零部件上线点与成品下线点就近布置,减少物料搬运距离。在好拼购科技的总装车间,按产品装配逻辑将工位划分为预装区、总装区和检测区,各区域之间设置电子看板拉动系统。线边超市按每小时用量配送物料,配送人员根据ANDON呼叫信号补充物料,避免工位堆料。同时对螺栓、卡扣等小件采用重力式料架,实现单手取料,提升装配动作经济性。
四、自动化与防错技术应用
- 关键工序自动化:在螺钉拧紧工位引入伺服电批,预设扭矩和角度监控,拧紧数据自动上传MES系统,超差时自动报警并锁定工位。在压装工序采用伺服压机,实时显示压力-位移曲线,确保压装质量可控。
- 防错装置全覆盖:对易错装零件采用物理防错和传感器防错双重手段。例如,不同规格的接插件采用颜色区分和导向槽设计;关键零件料盒安装光电传感器,取料错误时触发声光提示。
- 视觉辅助装配:在复杂装配工位上方安装显示屏,实时显示当前产品的三维装配动画和下一步操作提示,降低对操作者记忆的依赖。
五、装配过程数据化与追溯
通过MES系统与装配工位终端联动,每台产品绑定唯一条码,各工位扫描确认后自动记录操作者、时间、扭矩值、检测结果等数据。成品下线时生成完整装配档案,实现单件级正向查询和反向追溯。当出现质量异常时,可在30分钟内定位同批次产品的装配记录,快速界定问题范围并采取围堵措施。
六、人员培训与多能工培养
编制装配岗位技能矩阵,将每个工位的操作技能分为初级、中级和高级三个等级。新员工先进行理论培训和模拟装配,考核合格后在有经验员工指导下上线操作,逐步独立作业。定期开展多能工轮岗训练,确保每条装配线至少有30%的员工能胜任三个以上工位,提升产线柔性应对订单波动的能力。同时将装配质量与绩效挂钩,设立一次合格率提升奖励,激发员工主动改进工艺的积极性。
七、持续改进机制
建立周度装配工艺评审会,由工艺工程师、班组长和质量人员共同回顾上周的装配异常数据和改善提案。对高频问题成立专项改善小组,运用ECRS原则(取消、合并、重排、简化)优化装配动作,运用SPC方法监控关键装配特性的过程能力。改善成果纳入工艺文件更新,形成标准化-执行-检查-改进的闭环管理。
好拼购科技的工厂装配工艺优化是一项系统工程,需要从标准化文件、工装设计、产线布局、自动化防错和人员能力建设等方面协同推进。通过上述措施的实施,可实现装配效率提升20%以上、一次合格率提升至98.5%、新员工上岗周期缩短50%的目标,为好拼购科技的产品质量和交付能力提供坚实保障。
如若转载,请注明出处:http://www.haopinshopping.com/product/36.html
更新时间:2026-10-30 16:51:17